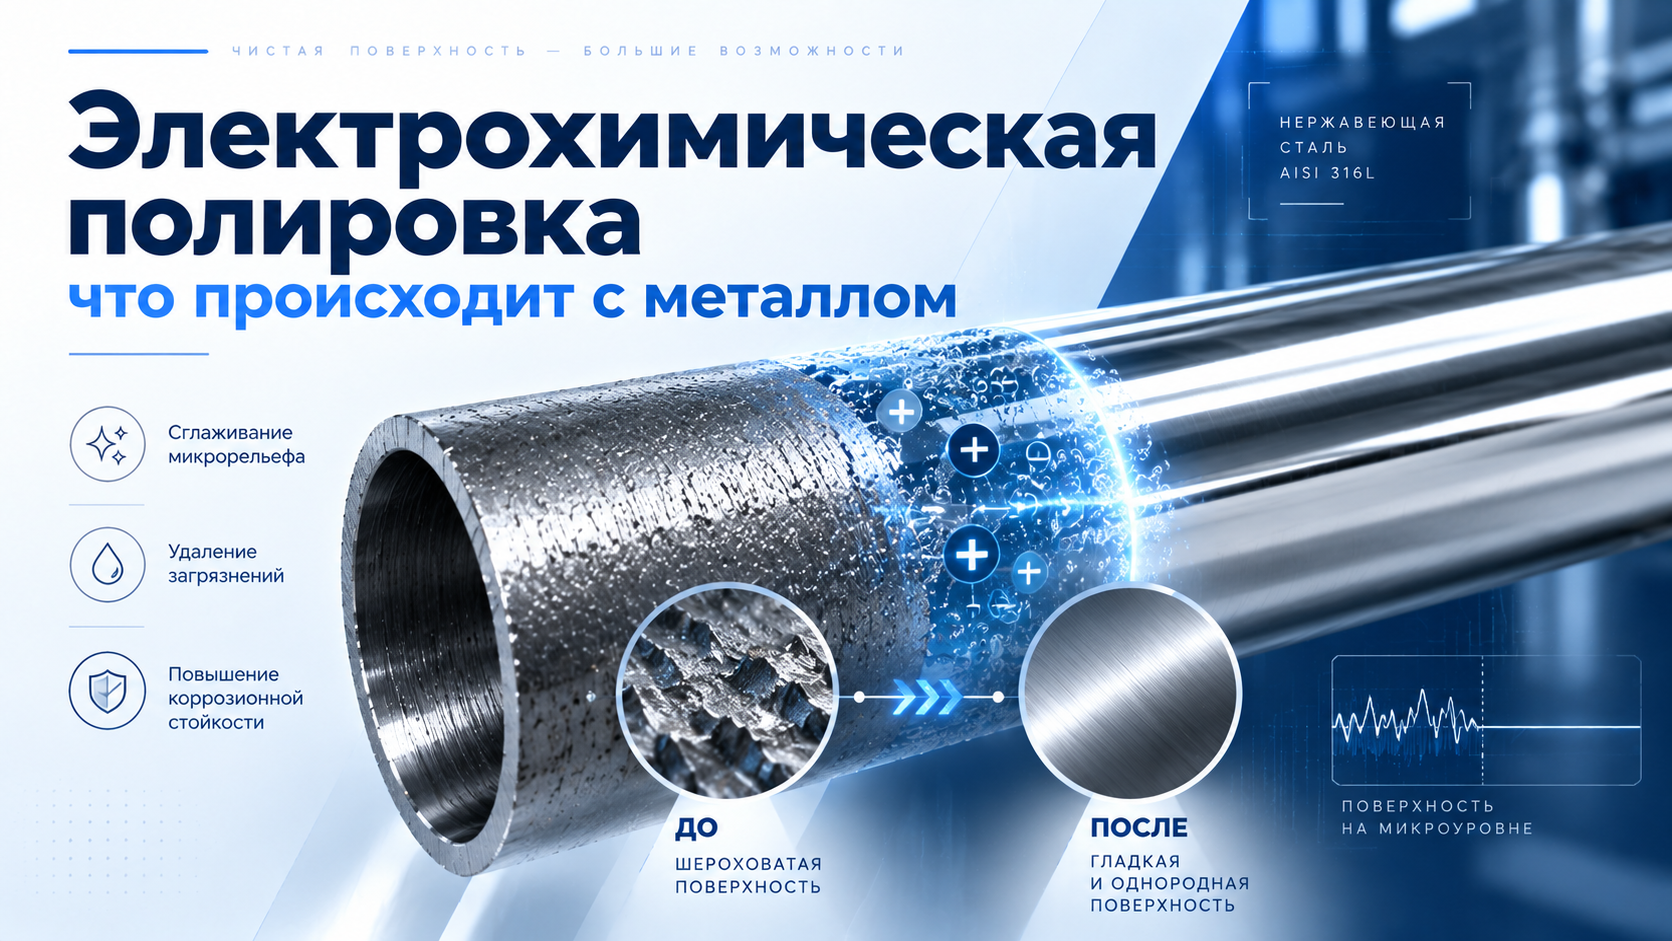
При электрополировке нержавеющей стали металл с поверхности детали растворяется под действием электрического тока. Процесс сглаживает микронеровности и помогает удалить поверхностные загрязнения, но не исправляет глубокие дефекты и может повлиять на размеры изделия.
Как проходит обработка
При погружной электрополировке деталь подключают как анод и помещают в электролит вместе с катодами. Постоянный ток создаёт условия для контролируемого растворения металла. Результат зависит от состава и температуры электролита, времени обработки, режима тока и формы изделия. Поэтому для деталей с жёсткими допусками необходим контроль процесса.
Сглаживание и блеск
На металлической поверхности чередуются микровыступы и впадины. Выступающие участки растворяются интенсивнее, и микрорельеф постепенно становится более гладким. Поскольку металл снимается, а не покрывается новым слоем, электрополировка подходит для финишной обработки качественно изготовленной детали. Она не скроет глубокие царапины или крупные неровности без значительного съёма материала.
Более гладкая поверхность отражает свет упорядоченнее и приобретает блеск. Однако результат зависит от исходного состояния: грубая поверхность сама по себе не станет зеркальной после обработки, сообщает источник.
Чистота поверхности и заусенцы
По данным World Stainless, железо и никель при электрополировке удаляются легче, чем хром. В результате тонкий поверхностный слой относительно обогащается хромом, что способствует благоприятному пассивному состоянию. Обработка также помогает удалять внедрённое железо и некоторые поверхностные включения. Поэтому её применяют, в частности, в пищевой, фармацевтической и полупроводниковой промышленности.
Мелкие выступы и микрозаусенцы сглаживаются быстрее окружающих участков. Но крупный заусенец нельзя убрать без заметного изменения соседней геометрии, поэтому грубое удаление заусенцев обычно выполняют до электрополировки.
Сложные формы и контроль результата
Электролит достигает доступных ему участков, куда механическому полировальному кругу трудно добраться. Однако ток распределяется не всегда равномерно: края и выступы могут обрабатываться интенсивнее, поэтому важны расположение катодов и оснастка.
Электрополировка часто снижает шероховатость Ra, но результат зависит от исходного профиля и режима. Универсальное изменение показателя предсказать нельзя; при строгих требованиях поверхность измеряют до и после обработки. Ra также не описывает микрорельеф полностью.
Глубокий питтинг, деформацию и дефекты сварной геометрии такая обработка не устраняет. Перед финишной операцией изделие необходимо оценить и подготовить.


